Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.


23 Sep 2026, Posted by MCH
ASA/ABS-ark: Koekstrudert værbestandig papir for holdbare utendørsapplikasjoner
Et hvitt skilt eller et maskindeksel som ser riktig ut den dagen det sendes og blir krittrosa etter to somre, er nesten aldri en formingsfeil. Underlaget ble fikset på tilbudsstadiet, og standard ABS kan ikke holde farge utendørs uten hjelp.
ASA/ABS-ark er materialet de fleste omformere strekker seg etter på det tidspunktet. Den koster mer enn vanlig ABS-plate og mindre enn en solid ASA- eller PMMA-plate med samme tykkelse, og den beholder slagadferden og fabrikasjonsvanene som ABS-prosessorer allerede kjører hver dag.
Arbeidsdefinisjon. ASA/ABS-plate er en koekstrudert termoplastisk plate laget av en ABS-kjerne med et tynt ASA (akrylnitrilstyrenakrylat) deksellag smeltet til en eller begge flater under ekstrudering. Hetten bærer fargen og UV-motstanden; kjernen bærer tykkelsen, stivheten og kostnaden.
Hva et ASA/ABS-ark egentlig er
ASA/ABS-plate er et tomaterialsprodukt, ikke en blanding, og det skillet avgjør hvordan et panel oppfører seg etter fem somre på et tak.
Kjernen er ABS, hvis seighet kommer fra butadiengummi. Butadien inneholder umettede dobbeltbindinger, og ultrafiolett lys pluss oksygen angriper disse bindingene direkte, og det er grunnen til at ubeskyttet ABS-kritt, matt og gult. Hetten erstatter butadien med akrylestergummi, en mettet ryggrad som motstår samme angrep uten maling, film eller klarlakk.
Begge polymerene mates inn i en dyse og bindes mens de fortsatt er smeltet, så det er ingen klebelinje og ingen filmkant å løfte. Hette og kjerne utvides og trekker seg sammen gjennom termoforming og gjennom den daglige termiske syklingen av et utendørs kabinett.
Tre måter leverandører leverer ASA-beskyttelse
- Koekstrudert hette. Omtrent 0,2 til 0,8 mm ASA per side, smeltet sammen i dysen. Forutsigbar forvitring, ingen delamineringsrisiko, og den overlever dype drag.
- ASA/ABS legering. Ensartet gjennom hele tykkelsen og vanligvis billigere, men UV-ytelsen avhenger av hvor jevnt ASA-fasen sitter på overflaten. Å frese eller slipe et friskt ansikt fjerner beskyttelsen.
- Laminert film. En ASA- eller PVDF-film festet til en ABS-kjerne. Høy glans, god værbestandighet, men kanter kan løfte seg og luft kan bli fanget under formingen.
Hetten er produktet. Hvis et tilbud sier ASA/ABS men ikke kan navngi hettens tykkelse i millimeter og angi om hetten sitter på en side eller to, kjøper du en ukjent. Sett nummeret på tegningen og på innkjøpsordren.
Arkprodusenter som kjører dedikerte koekstruderingslinjer, publiserer vanligvis hettetykkelse og værytelse sammen, slik at du kan sammenligne karakterer uten å gjette. Denne tekniske merknaden om koekstrudert ASA/ABS lager for termoformede utendørs deler viser hvordan denne informasjonen vanligvis presenteres.
Hvorfor ASA-hetten bestemmer levetiden for utendørs bruk
Utendørs levetid for et ASA/ABS-panel bestemmes av kapsellaget, ikke av platetykkelsen. Et 1,5 mm ark med en 0,6 mm hette vil vare lenger enn et 4 mm ark med en 0,15 mm hette hver gang.
Fargeskifte under 3 dE etter omtrent 2000 timer med akselerert forvitring Typisk koekstrudert ASA/ABS-resultat, mot 10 dE eller mer for ubeskyttet ABS i samme eksponering
Kriting er det synlige symptomet som kommer først. Overflateharpiksen brytes ned til et blekt pulver som fanger smuss og kan ikke poleres tilbake, og glanstapet er målbart i god tid før fargen beveger seg.
Hetten fungerer også som et UV-filter. Energi som ellers ville nådd ABS-kjernen absorberes i løpet av de første tidelene av en millimeter, så kjernen holder slagstyrken langt lenger enn ubeskyttet ABS av samme tykkelse. Den virkelige svakheten er mekanisk snarere enn kjemisk: skrap gjennom hetten med en gaffeltruck og nedbrytningen starter i den ripen, og sprer seg deretter sidelengs.
| Arktype | UV- og fargestabilitet | Slagstyrke | Termoforming | Relativ kostnad |
| Plain ABS | Dårlig utendørs, kritt og gult | Høy | Utmerket | Laveste |
| Koekstrudert ASA/ABS | Veldig bra, fargeskifte vanligvis under 3 dE | Høy | Utmerket | Moderat |
| PC/ABS with UV package | Grei til god, synlig forskyvning over lang eksponering | Veldig høy | Good, requires drying | Moderat to high |
| PMMA akryl | Utmerket | Lav, sprø under støt | Begrenset | Moderat |
Spesifikasjoner som bestemmer passform, kostnad og ledetid
Fem tall styrer mesteparten av prisen, ledetiden og risikoen på en ASA/ABS-arkbestilling: total tykkelse, kapseltykkelse, arkstørrelse, tykkelsestoleranse og overflatetekstur.
1.0 to 12 mm Common thickness range
0,3 til 0,8 mm ASA cap per face
pluss eller minus 0,1 til 0,3 mm Typisk tykkelsestoleranse
up to 2,000 x 3,000 mm Felles arkstørrelse
Farge, tykkelse, tekstur og kuttstørrelse er spesifisert per bestilling, og halvferdig ASA/ABS-lager er normalt utgangspunktet før enhver sekundær operasjon som forming, trykking eller fresing.
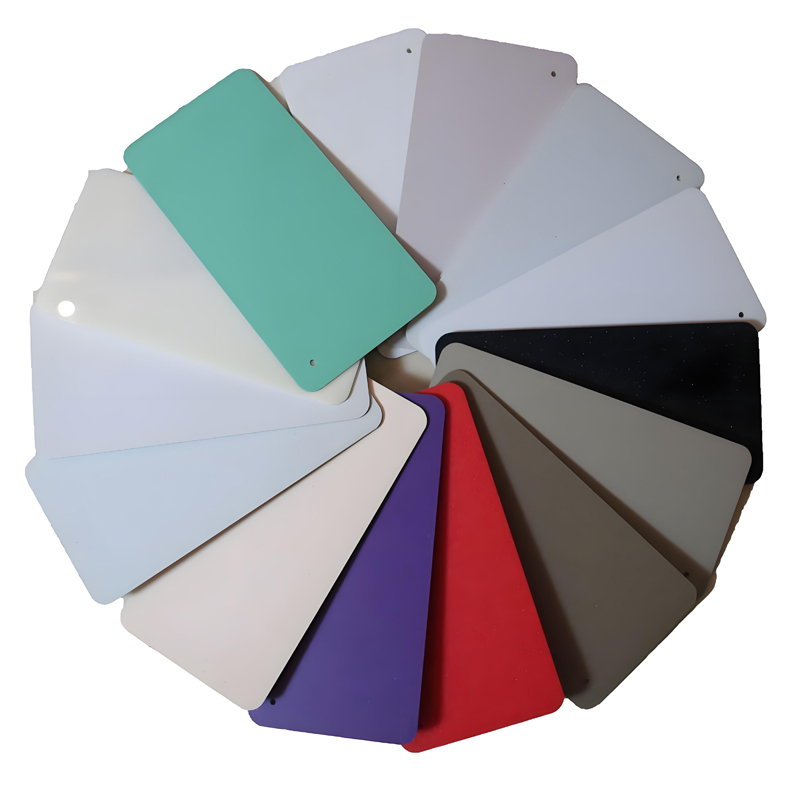
 ABS/ASA halvfabrikata ASA/ABS halvfabrikata kombinerer fordelene til ASA- og ABS-materialer, og tilbyr eksepsjonell værbestandighet og mekanisk ytelse. The surface is smooth... Se produkt →
Hva du skal skrive på tegningen
- Caps tykkelse og hvilke flater som bærer den, inkludert om innsiden trenger beskyttelse.
- Farge tilpasset en fysisk standard, aldri til et skjermbilde eller et telefonbilde.
- Overflatetekstur, enten det er hårcelle, matt eller glanset, pluss retningen til ethvert korn.
- Tykkelsestoleranse og flathet, spesielt for store paneler som skal trykkes eller lamineres.
- Maskeringsfilm og interleaving, slik at arket kommer umerket til formingslinjen.
Behandle hettens tykkelse som en spesifikasjonslinje, ikke et markedsføringsadjektiv. En 0,2 mm hette og en 0,6 mm hette er forskjellige produkter som selges under samme navn, og de eldes med forskjellige hastigheter.
| Tykkelse | Typisk del | Hvorfor denne rekkevidden |
| 1,0 til 2,0 mm | Skiltflater, lysbokspaneler, flat trim | Lav vekt, lett å skrive ut og kutte |
| 2.0 to 3.0 mm | Utstyrstrekk, trim til campingvogn og tilhenger, maskinvern | Balanse mellom stivhet og formbarhet |
| 3.0 to 5.0 mm | Termoformede hus, sanitærpaneler, landbruksdeksler | Dype trekk som fortsatt gir brukbar veggtykkelse |
| 6,0 til 12 mm | Konstruktive utendørspaneler og kledning | Skrufeste og panelstivhet |
Fabrikasjon: Forming, maskinering og skjøting
ASA/ABS ark termoformer på samme utstyr som ABS, med én forskjell som fanger folk ut: hetten er en tynn hud, og den tynnes med arket uansett hvor delen er trukket dypt.
Termoforming og vakuumforming
- Tørk arket i 2 til 4 timer ved 80 grader Celsius hvis det har vært lagret i fuktig luft.
- Varm opp arkoverflaten til omtrent 140 til 165 grader Celsius, målt på arket, ikke ovnen.
- Hold trekkforhold nær 1,5 til 1 der utseendet betyr noe, og legg til sjenerøse hjørneradier.
- Avkjøl under 80 grader Celsius inne i formen før du fjerner formen for å unngå vridning.
Maskinering, fresing og sammenføyning
- Bruk skarpt karbidverktøy med høy spindelhastighet og moderat mating for å hindre at lokket smøres.
- Unngå kraftig sliping på utsatte ansikter, som fjerner det beskyttende laget.
- Løsemiddel- og ultralydsveising fungerer godt på ABS-baserte kjerner.
- Liming trenger kun en lett slitasje og en løsemiddeltørk på kjernesiden.
- Tørk laken. To til fire timer ved 80 grader Celsius for lager lagret under fuktige forhold, og ta det deretter til formingsområdet.
- Varm opp til formingstemperatur. Arkoverflate 140 til 165 grader Celsius, kontrollert med en kontaktsonde i stedet for ovnens settpunkt.
- Form og hold. Påfør vakuum eller trykk, og hold deretter mens overflaten avkjøles nok til å ta verktøyets form.
- Avkjøl i formen. Under 80 grader Celsius før avforming, som kontrollerer vridning og gjennomtrykk på hetten.
- Trim og fullfør. CNC-trimming, kantpolering og eventuell maskeringsfjerning, og holder hetten på det eksponerte ansiktet.
Cap tynning matematikk. En 0,5 mm hette strukket 30 prosent oppfører seg som en 0,35 mm hette på det dypeste punktet av trekningen. På permanente utendørsdeler, dimensjoner hetten for den strakte tykkelsen, ikke det flate arket.
Hvor ASA/ABS-ark tjener sin pris
ASA/ABS-plate betaler seg selv uansett hvor en del møter sol og vær, men trenger ikke den optiske klarheten til akryl eller stivheten til et komposittpanel.
- Utendørs bygningselementer som kledning, fasader, takkantlister og vinduskanter.
- Utvendig trim for campingvogner, bobiler og nyttekjøretøy, der fargen må overleve årevis med vei og sol.
- Skilting og lysboks vender ut der et malt eller filmet panel trenger omarbeiding.
- Landbruks- og anleggsutstyrstrekk som ser nedvask pluss UV.
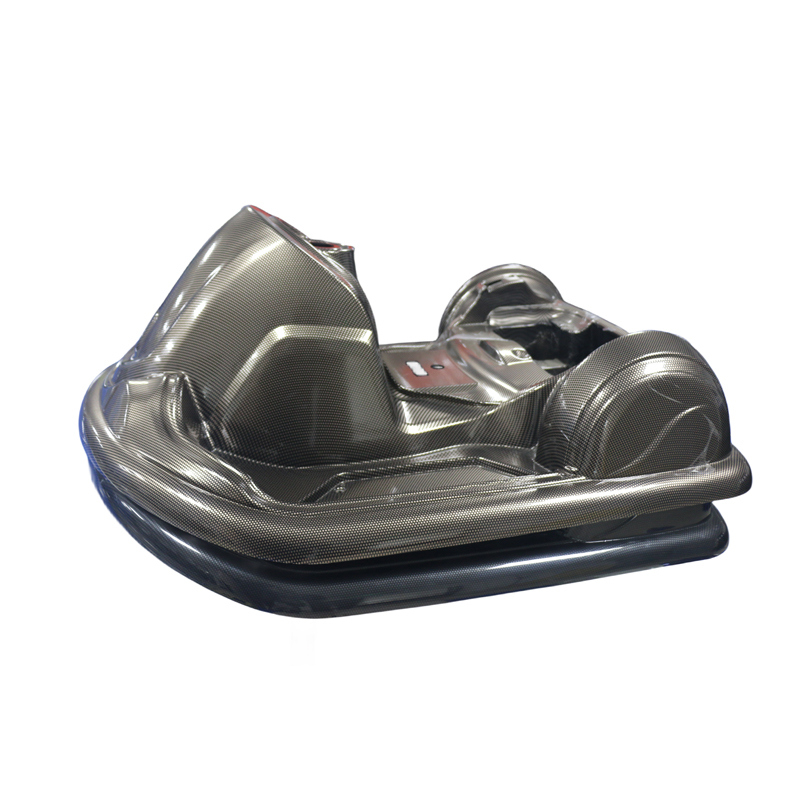
 ABS/ASA Utendørs byggematerialer ASA/ABS utendørs byggematerialer er formulert med avansert teknologi, som kombinerer den eksepsjonelle værbestandigheten til ASA med den høye styrken til ABS, gir... Se produkt →
Totalkostnadsvisning. En malt ABS-del bærer maling, maskeringsarbeid, herdetid, avvisningshastigheter og malingssykluser. En umalt ASA/ABS-del har ingen av disse. På et to kvadratmeter utvendig panel koster malingsruten ofte mer enn ASA-deksellaget noen gang vil gjøre.
En praktisk utvalgssjekkliste
Kjør disse fem kontrollene før du godkjenner et ASA/ABS-tilbud, fordi hver enkelt har stoppet et prosjekt et sted.
- Caps tykkelse skriftlig. Millimeter per flate, på tegningen og på samsvarssertifikatet.
- Forvitret prøve, ikke en levert prøve. Et friskt panel forteller deg ingenting om fargestabilitet.
- Toleranse tilpasset prosessen. Trang toleranse på en dyptrekksdel er bortkastede penger, løs toleranse på et flatt printet panel er skrap.
- Fysisk fargestandard. En brikke eller plakett, ikke en digital fil gjengitt på en ukalibrert skjerm.
- Former prøve på det virkelige verktøyet. Bekreft fortynning av hetten på det dypeste punktet før du slipper bestillingen.
Be om en prøve på 300 x 300 mm i den nøyaktige hettetykkelsen du har tenkt å kjøpe, form den på produksjonsverktøyet, og la ett formet stykke stå utendørs i en hel sesong. Den enkle testen svarer på flere spørsmål enn noen databladsammenligning.
Ofte stilte spørsmål om ASA/ABS-ark
Er ASA/ABS det samme som ABS med UV-tilsetning?
Nei. En UV-pakke bremser nedbrytningen inne i selve ABS-en, men butadien-ryggraden forblir det svake punktet og tilsetningsstoffet forbrukes over tid. ASA/ABS erstatter den sårbare polymeren på overflaten, slik at beskyttelsen ikke tømmes slik et tilsetningsstoff gjør.
Kan ASA/ABS-plate termoformes uten å sprekke?
Ja, og den kjører på samme utstyr som ABS. Tørk arket i 2 til 4 timer ved 80 grader Celsius hvis det har absorbert fuktighet, varm opp overflaten til 140 til 165 grader Celsius, og avkjøl under 80 grader Celsius før avformingen. Skarpe hjørner og trekkforhold over omtrent 1,5 til 1 trenger ekstra radius.
Hvor tykk skal ASA-hetten være for en permanent utedel?
For permanent utvendig eksponering i sterk sol er 0,4 til 0,6 mm per eksponert ansikt det vanlige arbeidsområdet, målt etter forming. Kapper på 0,2 til 0,3 mm er vanlige på deler med kort levetid og på skyggelagte eller innendørs bruksområder.
Trenger et ASA/ABS panel maling eller klarlakk?
Nei. Hetten er finishen. Maling tilfører kostnad, prosesstrinn og et nytt sviktpunkt, og malingsvedheft på ASA krever nøye forberedelse. Unntaket er en farge som ikke kan matches i ASA-harpiks i det hele tatt, hvor en malt ABS-del likevel kan være billigere.
En ASA/ABS-ordre lykkes eller mislykkes på én linje av tegningen. Tilpass hettetykkelsen til den virkelige eksponeringen, tillat for tynning ved dypeste trekk, og resten av jobben følger vanlig ABS-behandling. For det bredere utvalget av tekniske plastplater laget av MCH Technology, se engineering plast ark området .
Relaterte produkter
FÅ ET TILBUD
Opphavsrett © Jiangsu Mingchanghe Technology Co., Ltd. All Rights Reservert Produsenter av tekniske plastplater