Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.


03 Sep 2026, Posted by MCH
ASA/ABS-ark: Co-ekstrudert værbestandig lager for termoformede utendørsdeler
Spør alle som har kjøpt vakuumformede maskinhetter, og historien gjentar seg: deler laget av vanlig ABS ser skarpe ut ved levering, og tilbring deretter to eller tre somre i solen og blir bleke, krittaktige og sprø i kantene. Plasten sviktet ikke mekanisk. Butadiengummien inne i ABS tåler ikke ultrafiolett lys, og den eneste begrensningen er årsaken ASA/ABS ark eksisterer.
Det korte svaret for kjøpere: form utvendige deler fra en ASA/ABS koekstrudert plate, og reserver vanlig ABS for deler som bor innendørs eller inne i skap. ASA-deksellaget tar forvitringsplikten, mens ABS-kjernen beholder slagstyrken og formingsadferden ditt eksisterende verktøy allerede forventer. Avsnittene nedenfor forklarer hvordan strukturen fungerer, hva som skal spesifiseres, og hvor ekstrakostnaden betaler seg selv.
Hva et ASA/ABS-ark egentlig er
Et ASA/ABS-ark er et koekstrudert produkt, ikke en blandet forbindelse som føres gjennom dysen én gang. Ekstruderingslinjen mater to polymerer gjennom en delt dyse samtidig: en hud av ASA (akrylnitrilstyrenakrylat) over en kjerne av ABS. Ensidige konstruksjoner plasserer ASA på den værvendte overflaten; tosidige versjoner, vanligvis skrevet som ASA/ABS/ASA, beskytter begge sider av den ferdige delen.
Kjemigapet mellom de to lagene er lite i navn og stort i utfall. Begge er styrener med en akrylnitrilfase for stivhet og en gummifase for seighet. I ABS er den gummien butadien, og dens molekylære struktur er nøyaktig hva UV-lys angriper. I ASA er gummifasen en akrylester i stedet. Bytt gummi, og overflaten slutter å gulne og kritte under sollys.
Cap-and-Core Division of Labor
ASA-huden er tynn i forhold til kjernen, ofte en liten brøkdel av total gauge, men den bærer nesten alt forvitringsarbeidet. Fordi hetten er pigmentert gjennom sin fulle tykkelse, er fargen integrert i overflaten i stedet for å sitte i en malingsfilm. En ripe kan avsløre en annen nyanse under, men det er ingen maling som flasser av slik en sprayet finish gjør.
ABS-kjernen bidrar med egenskapene som gjør arket verdt å forme: høy slagstyrke, god smeltestyrke for dype vakuumtrekk og formingstemperaturer nær standard ABS. I praksis betyr det at eksisterende termoformingsverktøy og varmeprofiler overføres med minimal omkvalifisering.
ASA/ABS vs. Plain ABS og Solid ASA
For de fleste innkjøpsbeslutninger sitter tre kandidater på bordet: vanlig ABS-plate, ASA/ABS-koekstrudert ark og solid ASA-plate. Hver har en forsvarlig plass. De vanlige feilene er å betale for værbestandighet en del aldri vil trenge, eller å hoppe over det for deler som tydeligvis gjør det.
| Eiendom | Vanlig ABS-plate | ASA/ABS koekstrudert plate | Solid ASA-ark |
|---|---|---|---|
| Utendørs farge- og glansbevaring | Dårlig; gulfarger og kritt under UV | Bra på ansikter med lokk; hetten bærer værplikten | God gjennom hele tykkelsen |
| Slagfasthet | Høy | Høy, driven by the ABS core | Bra, generelt hardere og stivere enn ABS |
| Termoformende oppførsel | Enkelt, bredt behandlingsvindu | Nær ABS; dype tegninger og teksturdetaljer overføres godt | Formbar, men stivere, kan trenge justerte innstillinger |
| Relativ kostnad | Laveste | Midten; premien dekker topplaget | Høyest at equivalent gauge |
| Best passform | Innendørs hus, innvendige deler, emballasje | Utendørs hus, kjøretøy utvendig trim, skilting | Alvorlig eksponeringsdeler som trenger værbestandighet i full dybde |
En annen sammenligning er viktig i praksis: ASA/ABS versus malt ABS. Maling legger til et prosesstrinn, en feilmodus i form av spon og avskalling, og malingslogistikk over levetiden. En integrert ASA-hette fjerner malerverkstedet fra ligningen for fargede utendørsdeler, og det er grunnen til at mange bil- og utendørsutstyrsprogrammer har flyttet på denne måten.
Hvordan spesifisere et ASA/ABS-ark
Gauge, Cap Layer og Capped Faces
De fleste termoformede deler i denne familien faller mellom omtrent 1,5 og 6 mm i total gauge, med tyngre målere reservert for strukturelle paneler. To spørsmål hører hjemme i tilbudsforespørselen din fra starten: hvor mange ansikter bærer ASA-hetten, og hvilken andel av den totale tykkelsen hetten representerer. En del som kun viser ett ansikt mot himmelen kan ofte kjøpes enkeltkappet til en bedre pris, mens et dobbeltsidig skilt eller spapanel trenger beskyttelse på begge ansikter.
Farge, glans og tekstur
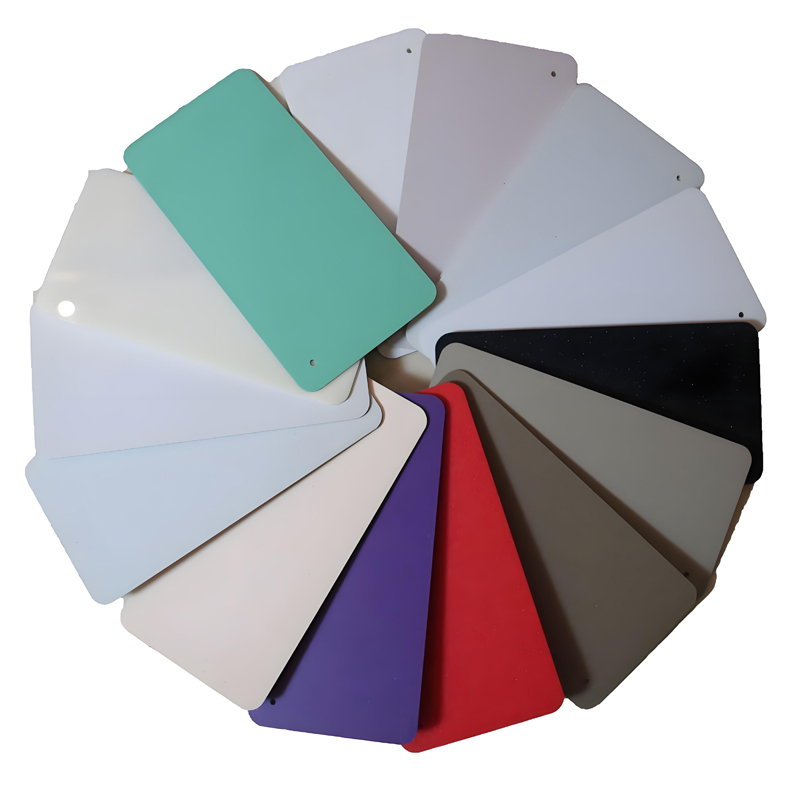
Fordi fargen lever i cap-laget, er fargematching en cap-layer-øvelse. Leverandører kan matche en målfarge og tilby glansnivåer fra høyglans til matt med fin tekstur; teksturerte overflater skjuler også verktøymerker og mindre riper på store deler. Be om en signert fargeplakett og oppbevar den som akseptreferanse for hver batch.
Værdata verdt å spørre etter
"Værbar" betyr lite uten tall. Spør leverandøren om fargeforskjell (delta E) og glansretensjon etter en definert akselerert eksponering, for eksempel xenon-buetesting etter ISO 4892 eller UV-fluorescerende eksponering etter ASTM G154, og avtal eksponeringstimer og passeringsgrenser før produksjon. Det enkeltdokumentet forhindrer de fleste tvister om falming etter levering.
Forming og etterbehandling på butikkgulvet
På gulvet oppfører ASA/ABS seg som ABS-kjernen den er bygget på. Den vakuumformeres og trykkformes med smeltestyrken som trengs for dype trekk, fanger opp fine teksturdetaljer fra formen og trimmer rent. Lim og løsemiddelsementering utviklet for styren fungerer vanligvis, og maling eller dekorativ film kan fortsatt brukes når et prosjekt krever en spesiell effekt.
To praktiske advarsler gjelder. Hold den beskyttende PE-maskeringsfilmen på gjennom forming og håndtering frem til sluttmontering, fordi en ripet hette er den defekten som dette materialet ikke kan skjule ved design. Og hvis delespesifikasjonen krever flammehemming, bekreft at en FR-modifisert versjon er tilgjengelig i samme konstruksjon i stedet for å anta at standardkarakteren vil bestå.
Hvor ASA Cap betaler for seg selv
Økonomien er enkel. ASA-hetten koster mer enn bare ABS, og den tjener pengene hvor som helst sollys når delen i årevis:
- Utvendig trim for biler og nyttekjøretøy: spoilere, speilhus, griller, karosserikomponenter, takbokser.
- Utendørs kraftutstyr: plentraktorhetter, trimmer- og motorsagskap, generatorskap.
- Bobil- og campingvogndeler: karosseripaneler, hjulbuedeksler, takmonterte utstyrshus.
- Kabinetter for telekom, elektrisk og vanninfrastruktur som sitter ute året rundt.
- Utendørs skilting og reklameutstillinger, hage- og utemøbler, spapaneler og hus for landbruksutstyr.
Innendørsdeler rettferdiggjør sjelden hetten: apparathus inne i en bygning, interiørdekorasjoner, materialhåndteringsbrett og bilinteriørkomponenter fungerer bra på vanlig ABS. Å trekke den linjen tydelig på stykklistestadiet er hvor besparelsene bor.
En kjøpers sjekkliste før bestilling
- Bekreft hvor mange ansikter som er ASA-belagte og kappens andel av den totale måleren.
- Oppgi målfarge og glans, og signer av en fargeplakett før produksjon.
- Be om delta E og glansretensjonsdata fra akselerert forvitring, med avtalte timer og terskler.
- Bekreft toleranser for måler, flathet og arkstørrelse, pluss beskyttende maskering på overflater med lokk.
- Spør tidlig om FR-karakterer hvis spesifikasjonen eller sluttmarkedet krever det.
- Enig hvordan batch-to-batch-farger skal kontrolleres på gjentatte bestillinger av egendefinerte nyanser.
Velge leverandør for ASA/ABS-ark
Fordi ASA/ABS er et koekstrudert legeringsprodukt, betyr leverandørens formulering og linjekapasitet like mye som dataarket. Jiangsu MCH Technology (MCH) bygger sitt sortiment rundt ABS-familien: ABS, flammehemmende ABS, PC/ABS, TPU/ABS og ASA/ABS-plater, sammen med HDPE, HIPS og PMMA. Selskapet tilpasser farge, tykkelse, mønster og størrelse på tvers av tre produksjonslinjer, med eksport til Europa, Amerika, Sørøst-Asia og Midtøsten. For en kjøper er bredden viktig på en praktisk måte: når et program blander innendørs ABS-deler med utendørs ASA/ABS-deler, kan én leverandør holde farge og målelogikk på tvers av begge.
Start samtalen med delen i stedet for materialnavnet: hvor den bor, hvilke ansikter ser solen, målmålet, farge- og glansstandarden og værterskelene du vil akseptere. Med de fem svarene på bordet, blir et ASA/ABS-tilbud en spesifikasjon i stedet for en gjetning.
Relaterte produkter
FÅ ET TILBUD
Opphavsrett © Jiangsu Mingchanghe Technology Co., Ltd. All Rights Reservert Produsenter av tekniske plastplater